1.
Pengertian
Pneumatik
Pneumatik berasal dari
bahasa Yunani yang berarti udara atau angin. Semua sistem yang menggunakan
tenaga yang disimpan dalam bentuk udara yang dimampatkan untuk menghasilkan
suatu kerja disebut pneumatik. Dalam penerapannya, sistem pneumatik digunakan sebagai
sistem otomatis.
Dalam suatu rangkaian
pneumatik, udara diluar dihisap ke dalam kompresor dan mengalami kompresi,
sehingga memiliki bentuk energi yang kemudian diubah menjadi gerak mekanik (
gerak piston ).
Berdasarkan fluida yang
digunakan tenaga fluida dibagi menjadi pneumatik yang menggunakan udara serta
hidrolik yang menggunakan cairan. Dasar dari akuator tenaga fluida adalah bahwa
fluida mempunyai tekanan yang sama kesegala arah. Pada dasarnya sistem
pneumatik dan hidrolik tidaklah jauh berbeda. Pembeda utama keduanya adalah
sifat fluida kerja yang digunakan. Cairan adalah fluida yang tidak dapat
ditekan (incompresible fluid) sedangkan udara adalah fluida yang dapat
terkompresi (compresible fluid).
Pada umumnya pneumatik
menggunakan aliran udara yang terjadi karena perbedaan tekanan udara pada suatu
tempat ketempat lainnya. Untuk keperluan industri, aliran udara diperoleh
dengan memampatkan udara atmosfer samapai tekanan tertentu dengan kompresor
pada suatu tabung dan menyalurkannya kembali keudara bebas.
2.
Komponen
– komponen pneumatik
- Sistem
pembangkitan udara terkompresi yang mencakup kompresor, cooler, dryer, tanki
penyimpanan unit pengolahan uadara berupa filter, regulator tekanan, dan
lubrifier (pemercik oli) yang lebih dikenal sebagai air service unit.
- Katup
sebagai pengatur arah, tekanan, dan aliran fluida.
- Akuator
yang mengkonversikan energi fluida menjadi energi mekanik.
- Sistem
perpipaan.
- Sensor
dan transduser.
- Sistem
kendali dan dispal cara kerja sistem pneumatik

3.
Cara
kerja pneumatik
Cara
kerja Pneumatik sama saja dengan hidrolik yang membedakannya hanyalah tenaga
penggeraknya. Jika pneumatik menggunakan udara sebagai tenaga penggeraknya, dan
sedangkan hidrolik menggunakan cairan oli sebagai tenaga penggeraknya, Udara
disedot oleh kompresor dan disimpan pada reservoir air ( tabung udara) hingga
mencapai tekanan kira-kira sekitar 6 – 9 bar. Kenapa harus 6 – 9 bar, Karena
bila tekanan hanya dibawah 6 bar akan menurunkan daya mekanik dari cylinder
kerja pneumatik dan sedangkan bila bertekanan diatas 9 bar akan berbahaya pada
sistem perpipaan atau kompresor. Selanjutnya udara bertekanan itu
disalurkan ke sirkuit dari pneumatik dengan pertama kali harus melewati air
dryer (pengering udara) untuk menghilangkan kandungan air pada udara. Dan
dilanjutkan menuju ke katup udara (shut up valve), regulator, selenoid valve
dan menuju ke cylinder kerja. gerakan air cylinder ini tergantung dari
selenoid. Bila selenoid valve menyalurkan udara bertekanan menuju ke inlet dari
air cylinder maka piston akan bergerak maju sedangkan bila selenoid valve
menyalurkan udara bertekanan menuju ke outlet dari air cylinder maka piston
akan bergerak mundur. Jadi dari selenoid valve inilah penggunaan aplikasi
pneumatik bisa juga di kombinasikan dengan elektrik, seperti PLC ataupun
rangkaian kontrol listrik lainnya Sehingga mempermudah dalam pengaplikasiannya
,.Dalam sistem kontrol pneumatik, aktuator berupa
batang piston mendapat tekanan udara dari katup masuk, yang kemudian
memberikan gaya kepadanya. Gaya inilah yang menggerakkan piston pneumatik, baik
maju atau mundur.

4.
Kelebihan
dan kekurangan Pneumatik
a. Kelebihan
system Pneumatic
- Fluida
kerja mudah didapat dan ditransfer.
- Dapat
disimpan dengan baik
- Penurunan
tekanan relatif lebih kecil dibandingkan dengan sistem hidrolik.
- Viskositas
fluida yang lebih kecil sehingga
- Gesekan
dapat diabaikan.
- Aman
terhadap kebakaran.
- Ketersediaan
udara yang tak terbatas
- Fleksibilitas
temperatur
- Pemindahan
daya dan Kecepatan
b. Kekurangan
system pneumatic
- Gangguan
suara yang bising
- Gaya
yang ditransfer terbatas
- Dapat
terjadi pengembunan.
- Memerlukan
instalasi peralatan penghasil udara
- Mudah
terjadi kebocoran,
- Kesulitan
untuk pengaturan posisi yang presisi akibat sifat kompresibilitas yang dimiliki
udara
- Daya
yang dihasilkan kecil
- Membutuhkan
investasi awal yang cukup besar untuk sistem pengadaan dan pendistribusian
udara.
5. Aplikasi
pada pneumatik
Aplikasi
pneumatic dalam industri :
- Rem
- Buka
dan tutup Pintu (seperti pintu busway)
- Pelepas
dan penarik roda-roda pendaratan pesawat.
- pengikat
part pada jig machining dan lain lain
Sumber :
1. Modul Fenomena Dasar Mesin
2. https://temonsoejadi.wordpress.com/2014/11/13/sytem-pneumatic-dalam-dunia-industri/
1. Mesin Milling
proses milling adalah suatu proses permesinan
yang pada umumnya menghasilkan bentukan bidang datar ( bidang datar ini
terbentuk karena pergerakan dari meja mesin) dimana proses pengurangan material
benda kerja terjadi karena adanya kontak antara alat potong yang berputar
pada spindle dengan benda kerja yang tercekam pada meja mesin.
Mesin milling jika dikolaborasikan dengan suatu alat bantu atau
alat potong pembentuk khusus, akan dapat menghasilkan beberapa
bentukan-bentukan lain yang sesuai dengan tuntutan produksi ,misal : Uliran
, Spiral ,Roda gigi,Cam, Drum Scale, Poros bintang, Poros
cacing,dll.
Pada Tahun 1818 mesin milling pertama kali ditemukan di New
Heaven Conecticut oleh Eli Whitney. Pada tahun 1952 John Parson mengembangkan
milling dengan kontrol basis angka (Milling Numeric Control) dalam perkembangannya mesin milling mengalami
berbagai perkembangan baik secara mekanis maupun secara teknologi
pengoperasiannya.
2. Prinsip dasar kerja milling
Proses pemotongan benda kerja yang diam
dengan meja yang bergerak menuju alat potong yang berputar.
3. Tujuan
Menghasilan benda kerja dengan permukaan
yang rata atau bentuk – bentuk lain yang spesifik ( profil, radius, silindris,
dan lain – lain ) dengan ukuran dan kualitas tertentu.
4. Gerakan – Gerakan Pada Mesin Milling ( Frais )
Ada 3 ( Tiga ) gerakan yang terdapat
pada milling ( frais ) yaitu :
a.
Gerakan utama
Gerakan berputarnya alat potong pada spindle utama. Satuan yang digunakan adalah rpm ( rotasi per menit ) dan simbolnya n.
Gerakan berputarnya alat potong pada spindle utama. Satuan yang digunakan adalah rpm ( rotasi per menit ) dan simbolnya n.
b.
Gerakan pemakanan ( Feeding )
Gerakan benda kerja pada waktu proses pemotongan. Satuan yang digunakan adalah mm / menit dan simbolnya s.
Gerakan benda kerja pada waktu proses pemotongan. Satuan yang digunakan adalah mm / menit dan simbolnya s.
c.
Gerakan setting ( Depth of Cut )
Gerakan mendekatkan benda kerja pada alat potong. Satuan yang digunakan adalah mmdan simbolnya a / t.
Gerakan mendekatkan benda kerja pada alat potong. Satuan yang digunakan adalah mmdan simbolnya a / t.
5. Prinsip Pemotongan Pada Mesin Milling ( Frais )
a. Pemotongan Face
Cutting
Pemotongan benda kerja dengan menggunakan sisi potong bagian depan ( Face ) dari alat potong ( Cutter ).
Pemotongan benda kerja dengan menggunakan sisi potong bagian depan ( Face ) dari alat potong ( Cutter ).
b. Pemotongan Side
Cutting
Pemotongan dengan menggunakan sisi potong bagian samping ( Side ) dari alat potong ( Cutter ). Pemotongan ini juga dibedakan menjadi :
Pemotongan dengan menggunakan sisi potong bagian samping ( Side ) dari alat potong ( Cutter ). Pemotongan ini juga dibedakan menjadi :
·
Pemotongan climbing
Pemotongan benda kerja dengan arah
putaran alat potong ( Cutter ) searah dengan arah gerakan pemakanan benda kerja
( Feeding ).
·
Pemotongan conventional
Pemotongan benda kerja dengan arah putaran alat potong ( Cutter ) berlawanan arah dengan arah geraka pemakanan benda kerja ( Feeding ).
Pemotongan benda kerja dengan arah putaran alat potong ( Cutter ) berlawanan arah dengan arah geraka pemakanan benda kerja ( Feeding ).
6. Jenis – jenis Mesin Frais
Terdapat beberapa jenis mesin frais. Berdasarkan spindelnya mesin frais
dibedakan atas:
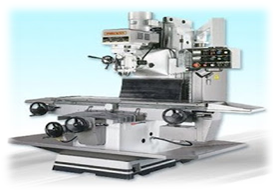
a. Mesin frais vertikal

Gambar 1.1 Mesin Milling Vertical
Merupakan mesin frais dengan poros utama sebagai pemutar dengan pemegang
alat potong dengan posisi tegak. Mesin ini adalah terutama sebuah
mesin ruang perkakas yang di konstruksi untuk pekerjaan yang sangat
teliti.Penampilannya mirip dengan mesin frais jenis datar.Perbedaan adalah
bahwa meja kerjanya dilengkapi gerak ke empat yang memungkinkan meja untuk
berputar horizontal.
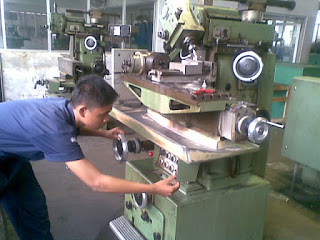
b. Mesin frais Horizontal

Gambar 1.2 Mesin Milling Horizontal
Merupakan mesin frais yang poros utamanya sebagai pemutar dan pemegang
alat potong pada posisi mendatar.
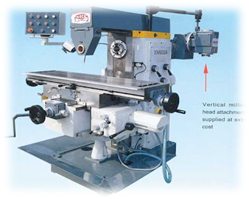
c. Mesin Frais Universal

Gambar 1.3 mesin Milling Universal
Mesin frais universal Ini adalah mesin produksi dari konstruksi yang kasar.
Bangkunya ini adalah benda cor yang kaku dan berat serta menyangga sebuah meja
kerja yang hanya memiliki gerakan longitudinal. Penyetelan vertikal di berikan
dalam kepala spindel dan suatu penyetelan lintang di buat dalam pena atau ram
spindel.
7. Bagian-bagian Mesin
Frais
Bagian—bagian mesin
frais dapat dilihat pada gambar di bawah ini yaitu:
1.
Lengan untuk kedudukan penyongkong obor
2.
Penyongkong obor
3.
Tunas untuk mengerakan meja secara otomatis
4.
Nok pembatas, untuk membatasi jarak gerakan otomatis meja
5.
Meja mesin, tempat untuk memasang benda kerja dengan perlengkapan mesin
6.
Engkol untuk mengerakan meja dalam arah memanjang
7.
Tuas untuk mengunci meja
8.
Baut menyetel, untuk menghilangkan getaran meja
9.
Engkol untuk menggerakan lutut dalam arah melintang.
10.
Engkol untuk menggerakan lutut dalam arah tegak
11.
Tuas untuk mengunci meja
12.
Tabung pendukung dengan batang ulir, untuk mengatur tingginya meja
13.
Lutut untuk kedudukan alas meja
14.
Tuas untuk mnegunci sadel
15.
Alas meja, tempat kedudukan untuk meja
16.
Tuas untuk merubah kecepatan motor listrik
17.
Engkol meja
18.
Tuas untuk menentukan besarnya putaran spindel/pisau frais.
19.
Tuas untuk mengatur angka – angka kecepatan spindel/pisau frais.
20.
Tiang, untuk mengantar turun naiknya meja
21.
Spindel, untuk memutarkan arbor dan pisau frais.
22.
Tuas untuk menjalankan spindle
8. Macam-Macam Pisau
Frais
Ada bermacam-macam pisau pada mesin frais. Berikut ini jenis pisau frais
adalah:
a. Pisau silindris, pisau ini digunakan
untuk menghasilkan permukaan horizontal dan dapat mengerjakan permukaan yang
lebar dan pekerjaan berat.
b. Pisau muka dan sisi, pisau ini memiliki
gigi potong di kedua sisinya. Digunakan untuk menghasilkan celah dan ketika
digunakan dalam pemasangan untuk menghasilkan permukaan rata, kotak, hexagonal,
dll. Untuk ukuran yang besar, gigi dibuat terpisah dan dimasukkan ke dalam
badan pisau. Keuntungan ini memungkinkan cutter dapat dicabut dan dipasang jika
mengalami kerusakan.
c. Slotting cutter, Pisau ini hanya
memilki gigi di bagian kelilingnya dan pisau ini digunakanuntuk pemotongan
celah dan alur pasak
d. Metal slitting saw, pisau ini memiliki
gigi hanya di bagian keliling saja atau memiliki gigi keduanya di bagian
keliling dan sisi sisinya. Digunakan untuk memotong kedalaman celah dan untuk
memotong panjang dari material. Ketipisan dari pisau bermacam -macam dari 1 mm
– 5 mm dan ketipisan pada bagian tengah lebih tipis dari bagian tepinya. Hal
ini untuk mencegah pisau dari terjepit dicelah.
e. Frais ujung, Frais ujung
berukuran dari berdiameter 4 mm sampai diameter 40 mm.
f. Shell end mill, Kelopak frais
ujung dibuat untuk disesuaikan dibor pendek yang dipasang di poros. Kelopak
frais ujung lebih murah untuk diganti daripada frais ujung padat/solid.
g. Frais muka, Pisau ini dibuat
untuk mengerjakan pemotongan berat dan juga digunakan untuk menghasilkan
permukaan yang datar. Ini lebih akurat daripada cylindrical slab mill/frais
slab silindris. Frais muka memiliki gigi di ujung muka dan kelilingnya. Panjang
dari gigi di kelilingnya selalu kurang dari separuh diameter dari pisaunya.
h. Tee-slot cutter, Pisau ini digunakan untuk frais celah
awal. Suatu celah atau alur harus dibuat pada benda kerja sebelum
pisau ini digunakan.
SUMBER :
https://eliasebastian.wordpress.com/2014/06/24/pengertian-proses-milling/
SUMBER :
https://eliasebastian.wordpress.com/2014/06/24/pengertian-proses-milling/